案例研究
混合铜键合 Nano-CT

Darius Rückert
- 最后更新于 2026年8月6日
通过将尖端 X 射线硬件与 Voxray 先进的迭代重建软件相结合,获得了前所未有的高质量半导体混合键合 3D 数据。该装置实现了 239.8 nm 的分辨率和 15.81 的对比噪声比 (CNR),成功揭示了亚微米级孔隙和潜在的分层,同时将扫描时间缩短了多达 50%。
混合铜键合是一种新兴的互连技术,可突破先进半导体器件中传统凸点键合在微缩和性能方面的限制。它能够以低至数百纳米的更细间距实现铜与铜的直接连接,从而提升电气性能并降低功耗,为 3D IC 架构和高带宽内存带来竞争优势。
随着这些架构日益复杂、互连间距不断缩小,先进的检测方法对于确保可制造性和长期可靠性至关重要。3D X 射线纳米计算机断层扫描 (Nano-CT) 是一种极具价值的无损结构表征方法,但现有系统往往难以达到足够的分辨率,也难以在不牺牲缺陷识别所需图像质量的前提下针对速度优化扫描参数。
为突破这些限制,我们使用了一套定制的实验室 Nano-CT 系统。如图 1 所示,该系统采用了两款关键的高性能硬件:
Excillum NanoTube N3:这款先进的 X 射线源可提供极其稳定且微小的 X 射线焦斑,这对于最大化几何放大倍数、实现高分辨率至关重要。
DECTRIS EIGER2 X CdTe 1M-W:这款光子计数探测器凭借能量阈值功能消除了常规探测器的读出噪声。结合其碲化镉传感器的高效率,它非常适合实验室 Nano-CT 这类光子受限的成像应用。
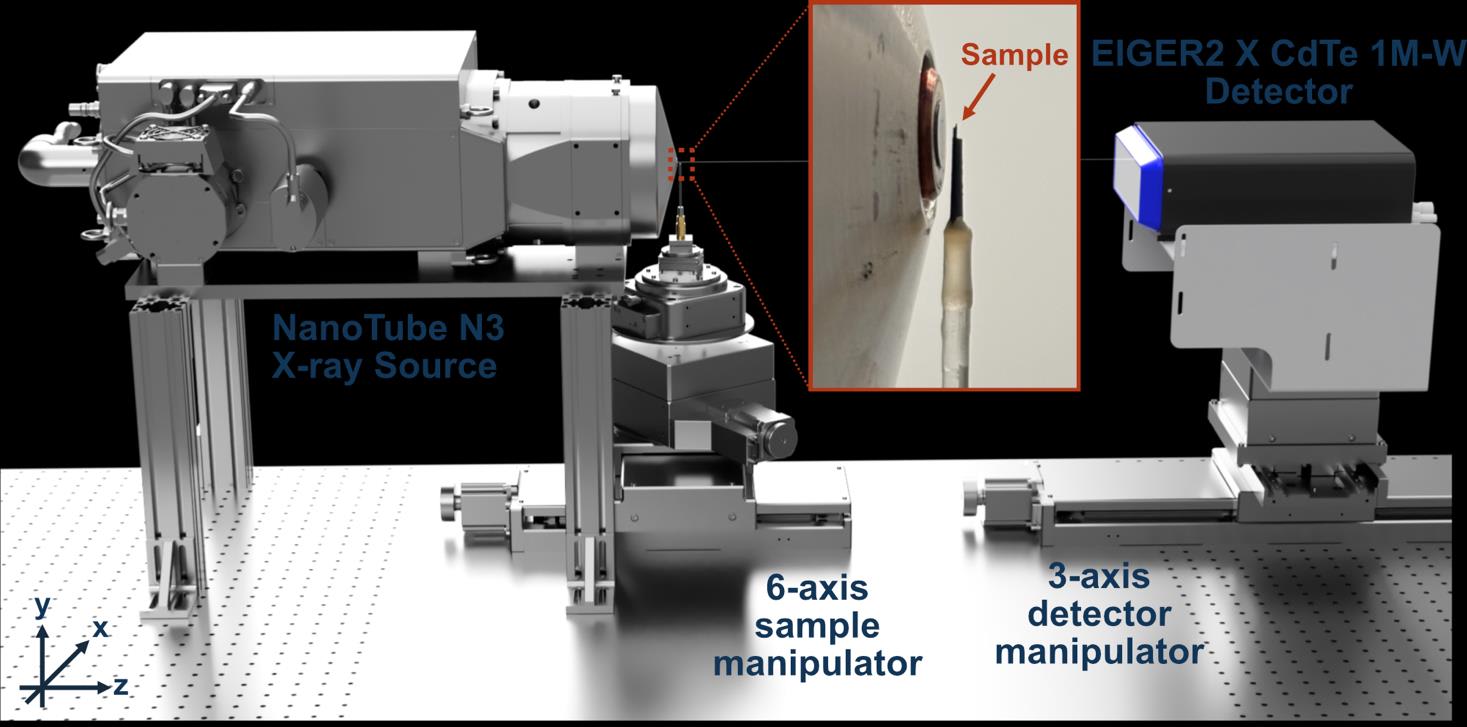
图 1:由 Excillum NanoTube N3 X 射线源和 DECTRIS EIGER2 X CdTe 1M-W 光子计数探测器组成的 X 射线 Nano-CT 装置,插图显示了安装在射线源附近的样本(来源:论文,图 1)。
本案例研究选用 AMD Ryzen 7 5800X3D 处理器作为测试样本。这款商用器件通过混合键合连接 CPU 核心与 V-Cache,其内部键合焊盘直径为 3 µm,间距为 9 µm。由于在 Nano-CT 装置中实现最大几何放大倍数需要在非常靠近 X 射线源的位置进行完整的 360° 旋转,因此必须大幅缩小样本尺寸。如图 2 所示,先使用 Dremel 进行初步制备,再通过精密激光切割提取出包含目标区域的亚毫米级柱状样本。
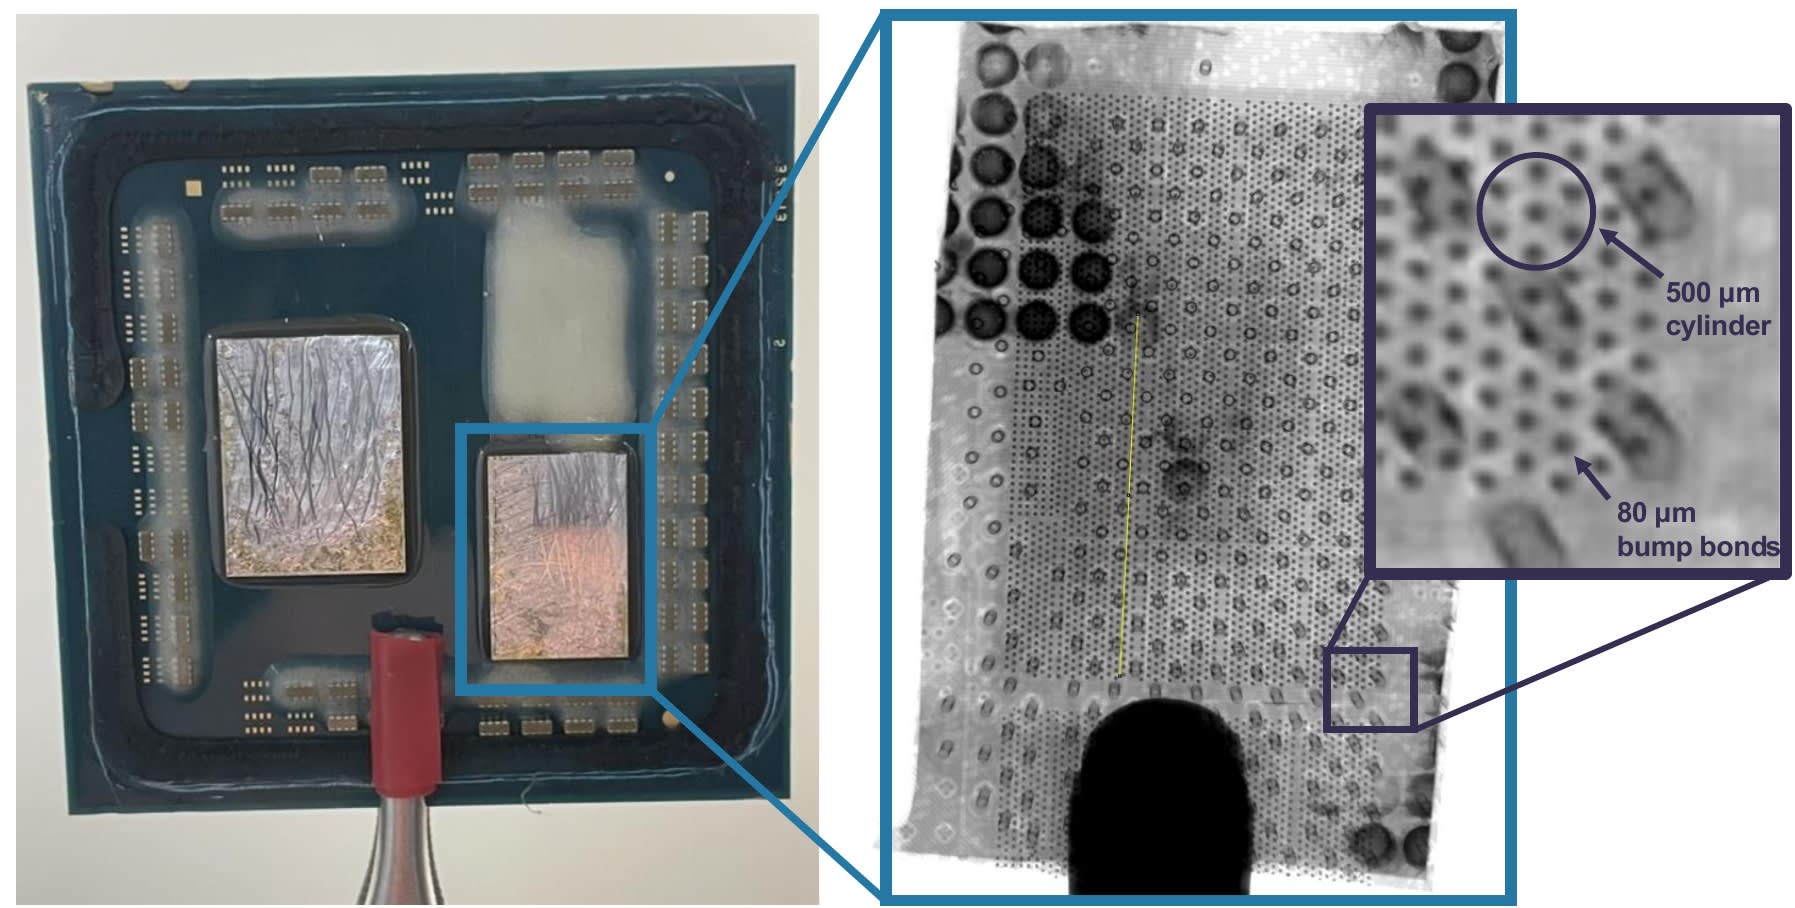
图 2:样本制备过程,先用 Dremel 进行初步分离,再通过激光切割制成可在 X 射线源附近进行 360° 旋转的亚毫米级样本(来源:演示文稿,第 8 页)。
本研究采用了三种不同的扫描策略来评估分辨率和采集效率。
- 第一次基线扫描在 60 kV 下使用 550 nm 的 X 射线焦斑和 5 keV 的探测器能量阈值,在 4.44 小时内采集了 1600 幅投影。
- 第二次高分辨率扫描优化了几何放大倍数,并在 80 kV 下使用更小的 400 nm 焦斑,成功将扫描时间缩短至 2.5 小时。
- 最后,为展示 DECTRIS 光子计数探测器的效率,在提高至 160 kV 的条件下,并在探测器上设置精确的 5–25 keV 能量窗口,进行了第三次扫描。
借助这一能量窗口,排除了对图像对比度没有贡献的高能光子,使射线源能够以更高的发射功率运行。该策略使穿过样本的计数光子数实际上翻了一番,从平均 2078 增加到 4126 计数,表明在保持有效光子计数不变的情况下,有望将扫描时间缩短 50%。
采集的投影使用 Voxray 的 Quantum Reconstruction Technique (QRT) 进行重建。这是一种迭代方法,通过考虑多色 X 射线能谱来求解朗伯-比尔方程。该过程还应用了几何参数精修和全变分去噪,以应对样本漂移和有限的光子通量。
键合结构与各层检测
所得的 3D 数据可以详细呈现器件的内部结构,包括重布线层、铜柱和混合键合界面。在重布线层中,宽约 200 nm、间距为 600 nm 的走线被清晰分辨。
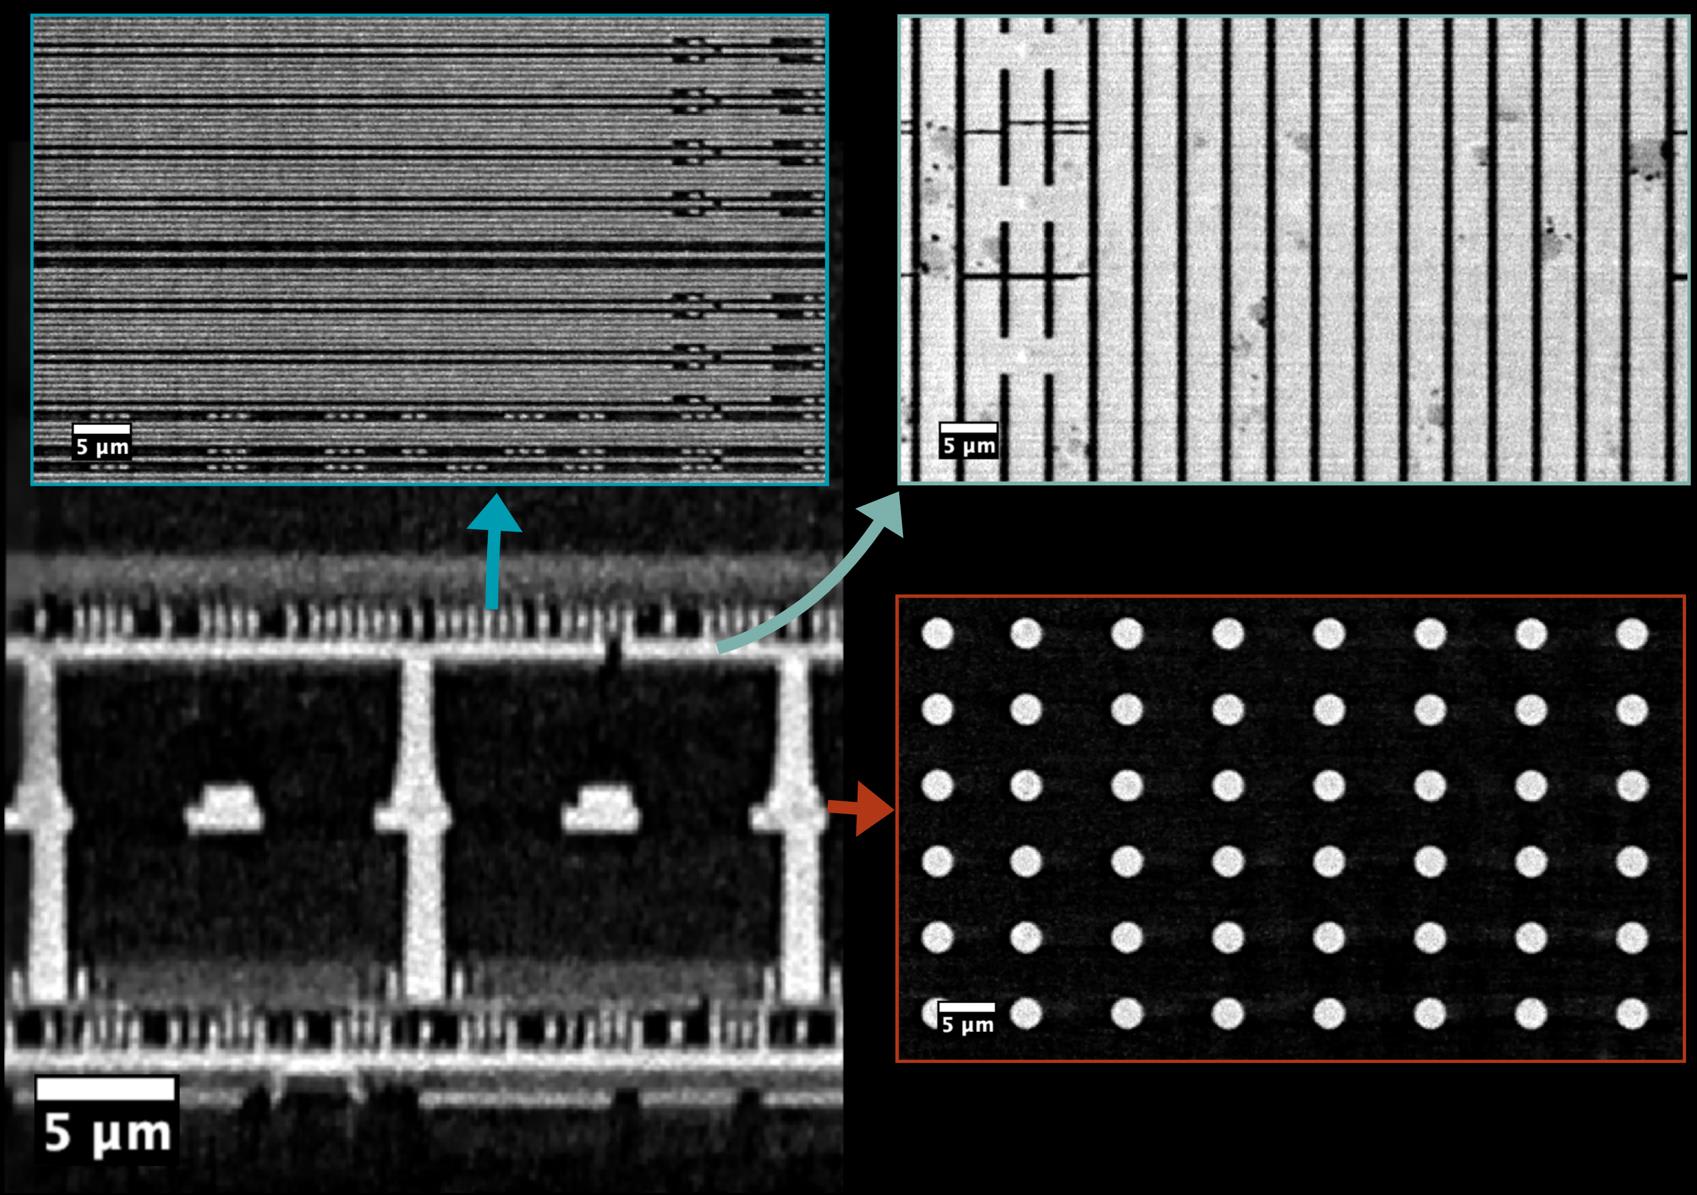
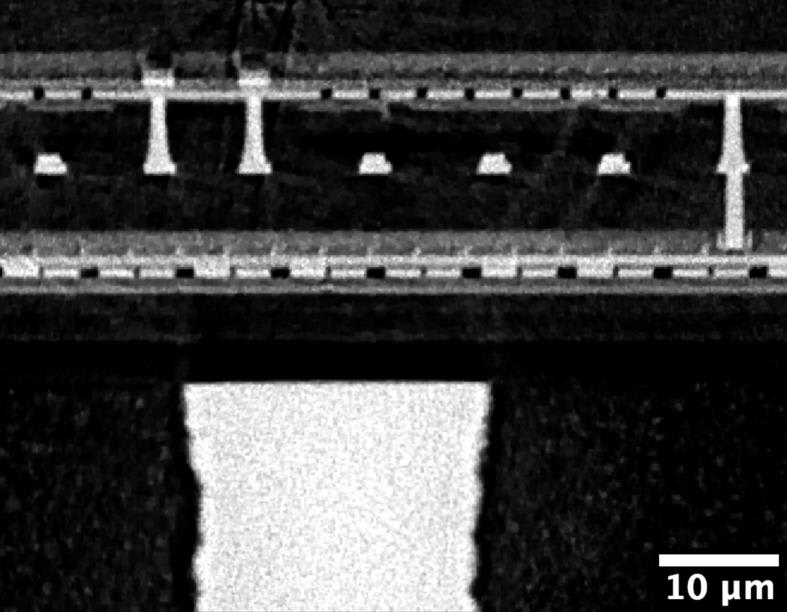
图 3:重建的 CT 切片。上:穿过两个重布线层和键合界面的水平切片,并在垂直截面中标出位置。下:穿过混合键合结构的垂直切片。
对这些结构的检测揭示了键合焊盘上的亚微米级孔隙和密度变化,以及表明金属结构可能受损的局部较暗区域。垂直切片还显示出铜柱和键合焊盘存在轻微的错位和偏移。
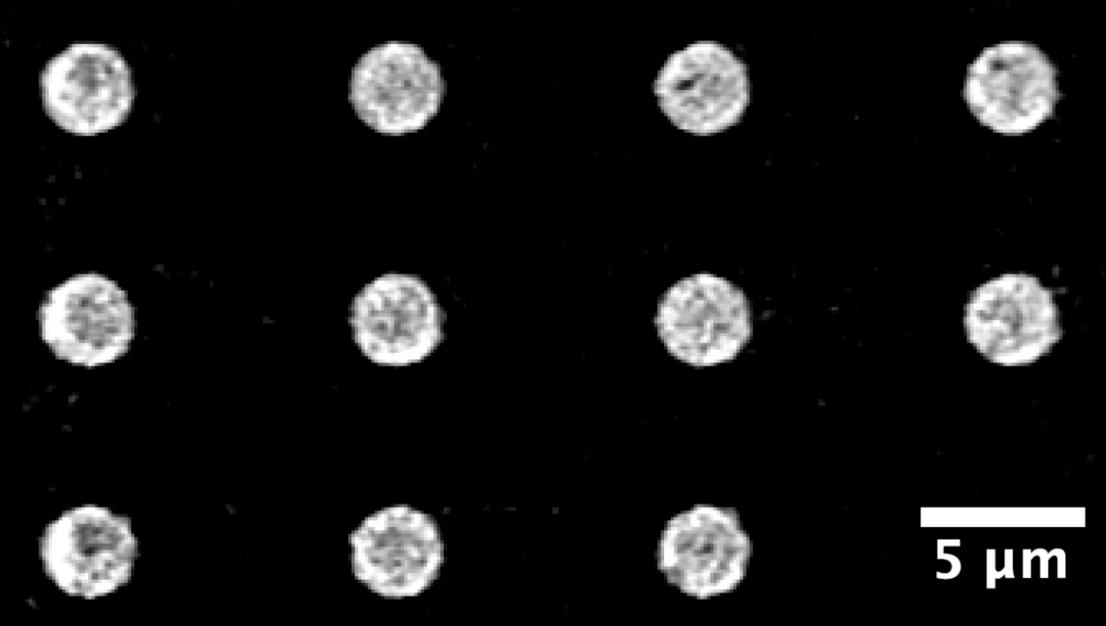
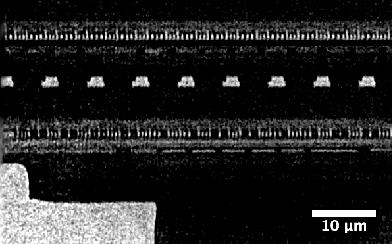
图 4:穿过混合键合界面的高分辨率 QRT 切片。上:带有亚微米级孔隙的键合焊盘。下:显示焊盘密度变化的垂直切片。
计量与定量分析
除目视检测外,QRT 还能在被扫描结构与背景之间提供清晰的灰度分离。这种对比度有助于实现用于计量的自动 3D 阈值分割。我们通过在分割后的体积中拟合尽可能大的球体来计算厚度网格,从而测量结构尺寸。
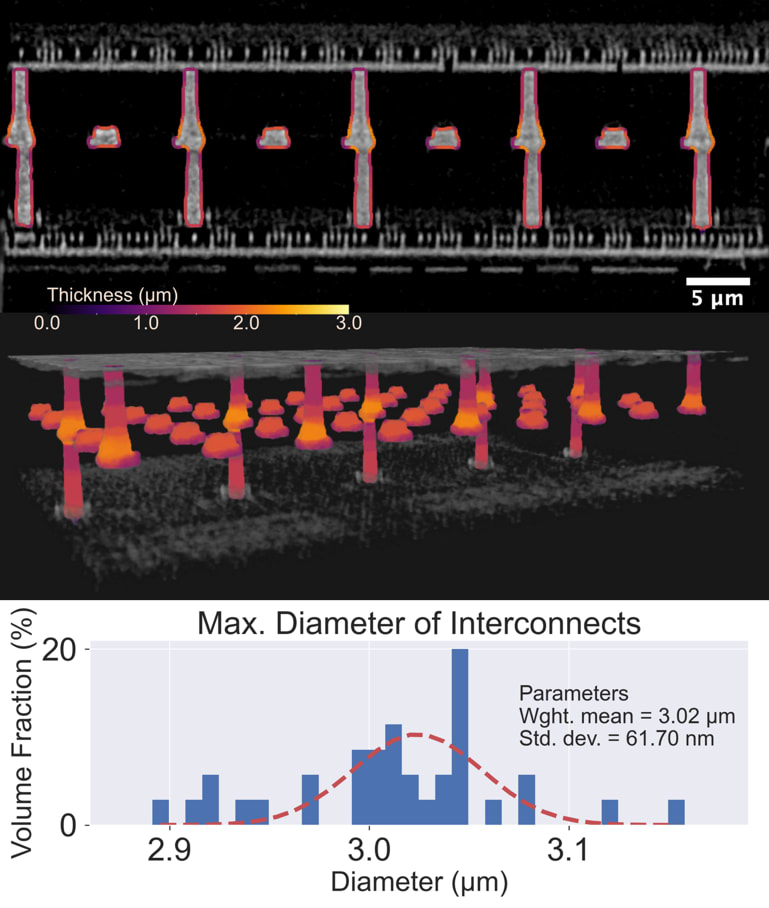
图 5:按结构厚度进行颜色编码的分割后混合键合与铜柱的 3D 渲染,并附有用于定量尺寸分析的直方图。
为排除铜柱,我们滤除了纵横比大于 2 的对象,并分析了 32 个独立的键合焊盘。基于提取的 3D 网格,最大费雷特直径测量得出焊盘直径的加权平均值为 3.02 µm,标准差为 61.70 nm。
重建方法对比:QRT 与 FDK
标准的 Feldkamp-Davis-Kress (FDK) 方法处理时间较短,大约只需 15 秒,外加 5 到 10 分钟的抖动校正;而迭代式 QRT 方法大约需要 3 小时,但能带来可量化的图像质量提升。
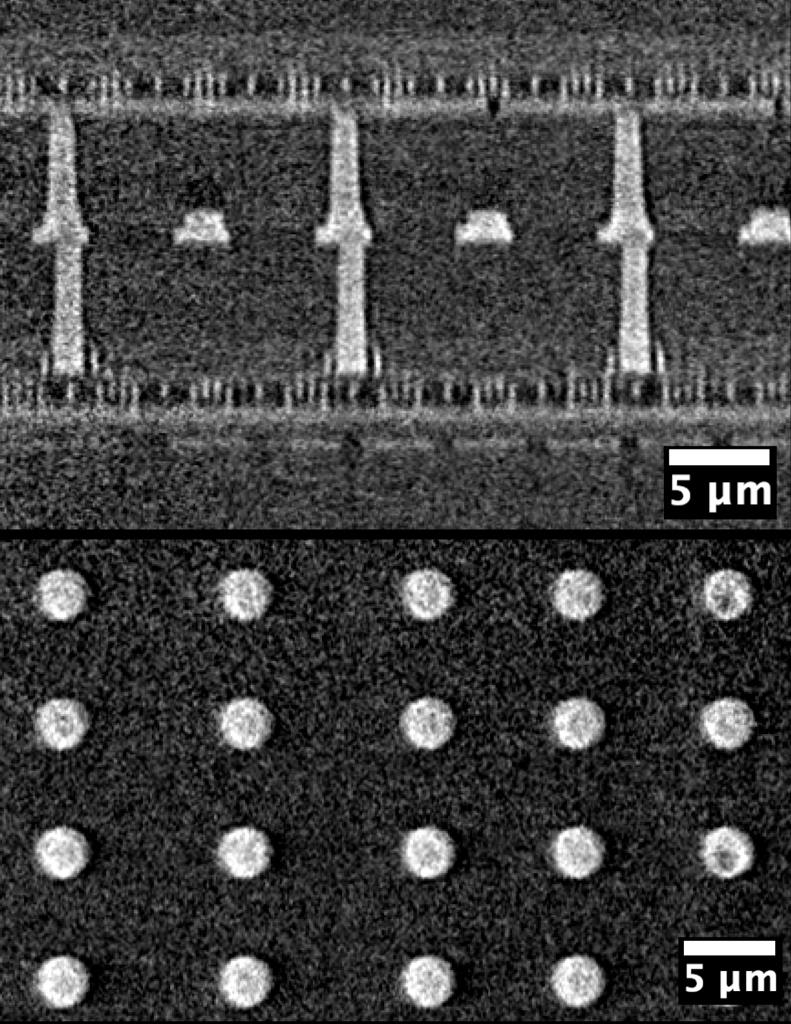
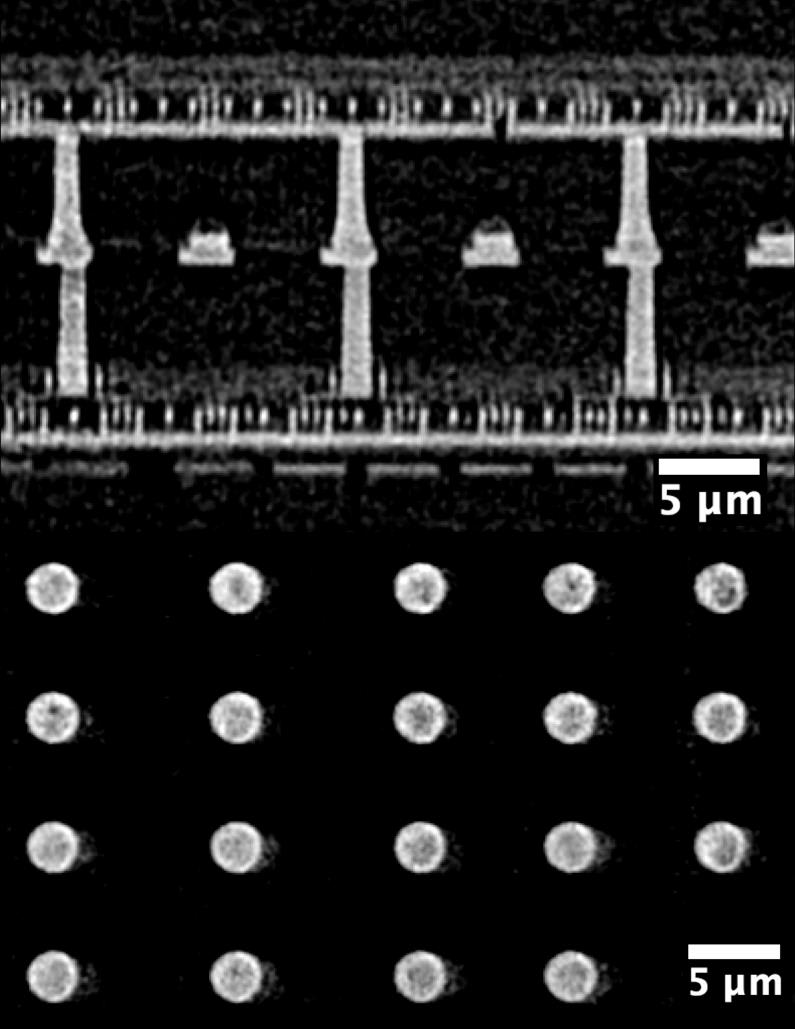
图 6:未去噪的标准 FDK 重建(左)与 Voxray 迭代 QRT 重建(右)的图像质量直观对比。
在对优化扫描的定量比较中,QRT 重建的对比噪声比 (CNR) 为 15.81,而 FDK 重建为 7.66。QRT 中结构与背景之间的灰度差异也更大,比值为 13.2,而 FDK 仅为 1.7。两种重建的信噪比 (SNR) 相近,QRT 为 12.34 dB,FDK 为 12.68 dB。
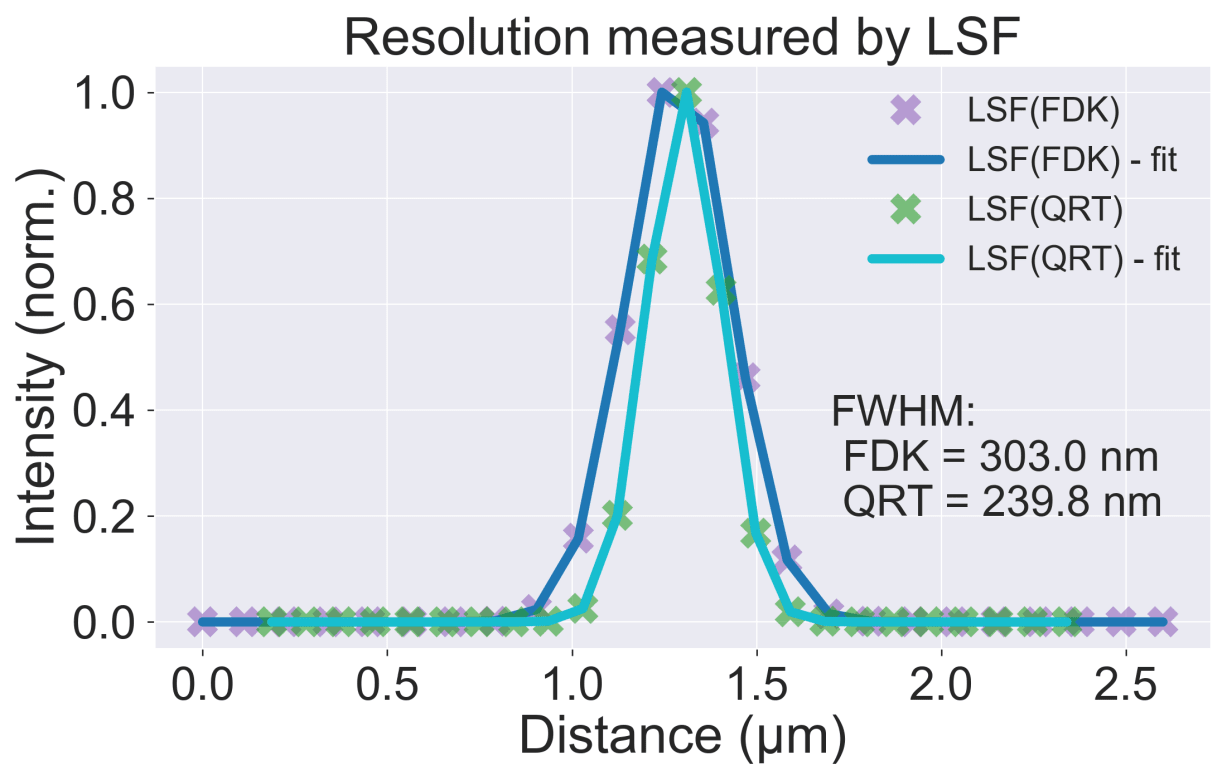
图 7:利用跨越锐利边缘的线轮廓得到的线扩散函数 (LSF) 测量的重建体数据分辨率。
重建切片的物理分辨率通过线扩散函数 (LSF) 测量。FDK 重建的分辨率为 303.0 nm。通过在迭代过程中持续进行几何校正,QRT 达到了 239.8 nm 的分辨率。这一数值非常接近由 400 nm X 射线源焦斑尺寸决定的 200 nm 理论分辨率极限。
随着混合键合互连不断微缩,X 射线检测技术必须持续进步,以满足先进半导体封装的需求。本研究表明,将光子计数探测器与 QRT 等先进迭代重建相结合的高分辨率 X 射线 Nano-CT,能够获得高质量的 3D 数据,从而识别亚微米级孔隙、结构偏移和潜在分层。这种基于物理仿真的方法可为定量计量提供可靠的数据集,而不存在基于 AI 的滤波所带来的不确定性。尽管与标准 FDK 相比,Nano-CT 受限于严格的样本尺寸要求和更长的重建时间,但它仍是在失效分析和工艺优化中获取最精确 3D 体数据和最高分辨率的基准。
本文基于在 2026 IEEE 76th Electronic Components and Technology Conference (ECTC) 上发表的论文《3D Analysis of Hybrid Copper Bonding through X-ray Photon-Counting Nano-CT Imaging》中的研究与数据。
https://ieeexplore.ieee.org/document/11561225
作者:
Till Dreier (Excillum AB)
Darius Rückert (Voxray GmbH)
Spyridon Gkoumas (DECTRIS Ltd.)
Julius Hållstedt (Excillum AB)
本案例研究中的见解和高分辨率数据得益于广泛深入的合作。我们衷心感谢 Excillum AB 提供 NanoTube N3 X 射线源,感谢 DECTRIS Ltd. 提供 EIGER2 X CdTe 1M-W 光子计数探测器,二者对于获得这些成像结果都起到了关键作用。
与我们探讨 QRT 或 CT 可视化
希望您的半导体或 Nano-CT 数据也能获得同样的重建质量?欢迎咨询 QRT,或了解安全的浏览器端 CT 查看器 Spectra Web。
本文内容